包含伸缩柯在内的模具配件检修几大技巧-瑞博乐
发布日期:2026-08-01
点击次数:132
包含伸缩柯在内的模具配件检修几大技巧
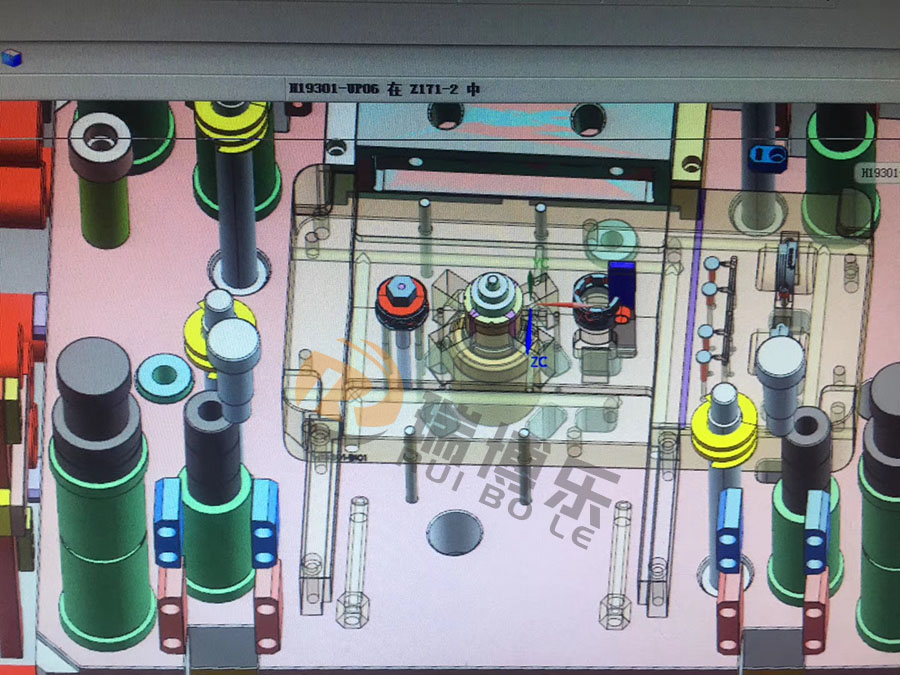
伸缩柯、斜顶座、滑行止扣、导柱导套、模具加热器、散气孔都是模具生产中核心的精密模具配件,配件的运行状态直接决定模具精度、生产稳定性与模具整体使用寿命。做好各类模具配件定期检修保养,能够有效减少模具故障、降低停机维修成本、提升企业生产效率、避免批量产品不良问题。为帮助工厂规范日常维保工作,下面分享全套实用的模具配件检修保养技巧。

一、伸缩柯检修技巧
伸缩柯是模具抽芯机构的关键配件,广泛应用于塑胶模具、精密成型模具生产,长期高频往复运动极易出现卡顿、磨损、偏移、回位不到位等问题,直接造成产品倒扣拉伤、尺寸偏差、顶出不良等生产故障,是模具日常检修的重点部位。
日常生产过程中,需定期检查伸缩柯滑动行程是否顺畅,查看伸缩柯表面、滑动槽、配合位是否存在积碳、油污堆积、铁屑杂质,及时清理干净,避免杂质磨损配合面。重点检测伸缩柯开合行程是否精准、同步度是否一致,有无卡滞、走位、回弹无力、行程不到位等异常情况。
同时检查伸缩柯磨损程度、配合间隙,观察配件表面是否出现刮痕、磨损、变形。轻微磨损可及时加注专用模具润滑油,降低摩擦损耗,延长配件使用寿命;若出现间隙过大、变形严重、卡顿频繁等问题,需及时更换全新伸缩柯,防止长期带病运行导致模具抽芯机构损坏,影响批量生产精度与效率。建议量产模具每两周做一次专项检查,年末进行全面拆解保养与精度校验。

二、滑行止扣检修技巧
滑行止扣作为模具定位、锁止的重要配件,保障模具开合模精准定位,杜绝合模偏移、错位问题。对于全年不间断运行、高频次生产的模具设备,滑行止扣的检修保养尤为关键。
常态化生产工况下,滑行止扣建议每周开展一次例行检查与清洁保养,及时清理表面铁屑、油污,检查滑动配合位置是否顺畅,有无卡顿、磨损、松动现象。年末停产检修阶段,需对滑行止扣进行全面拆解清洁、深度润滑保养,检查配件磨损量、定位精度,确保锁止精准、滑动顺畅,稳定模具开合模精度,有效延长模具与配件使用寿命。
三、模具散气孔检修技巧
模具散气孔负责排出模腔内气体,避免产品烧焦、缺料、气泡等不良问题,同时也是模具内部状态的重要观察口,可直观判断模具内部受潮、漏水等故障隐患。日常检修需重点排查散气孔位置的外观状态。
定期查看热流道排气孔、模具散气孔周边是否出现生锈、潮湿、积水等预警现象。若散气孔附近存在生锈、潮湿积水,说明模具内部出现冷凝积水或冷却水管破裂、渗水问题,模具内部潮湿极易引发模具加热器短路烧毁,造成重大设备故障。
尤其针对夜间停机、周末停机、间歇性生产的模具,模具内部温差变化大,更容易产生冷凝水,需加大检查频次,及时排查漏水、受潮隐患,清洁干燥散气孔,保障模具生产安全稳定。
四、模具加热器电阻校验检修技巧
加热器是模具温控系统的核心配件,温度稳定性直接决定产品成型质量,加热器故障会直接导致产品成型不良、生产停机。电阻值是判断加热器老化、损坏的核心标准。
全新模具加热器初次投入使用时,需精准记录初始电阻值数据,作为后期检修的参考标准。年末模具全面检修阶段,需重新测量加热器实时电阻值,并与初始数据进行对比校验。
若电阻值出现±10%及以上浮动,说明加热器已出现老化、性能衰减,需及时更换加热器配件,避免生产高峰期突发故障,造成停机损失。若无初始电阻记录数据,可在首次检修时精准测量存档,作为后续常态化检修的对比依据。
五、导柱导套磨损检修技巧
导柱、导套是模具导向定位的核心精密配件,决定模具合模精度,直接影响产品壁厚均匀度、成型精度,是模具维保的核心点位。长期开合模运行极易出现磨损、缺油磨损等问题。
日常检修需仔细检查导柱与导套配合位置,排查表面是否存在刮损、擦损、拉伤、发白等磨损痕迹,绝大多数导柱导套磨损问题均由润滑不足、杂质摩擦导致。
若仅出现轻微磨损痕迹、无间隙偏大问题,可及时加注高品质模具润滑油,持续养护,延长配件使用寿命;若磨损严重、配合间隙过大、导向偏移,必须及时更换全新导柱导套配件。若持续带病使用,会造成型腔与型芯合模错位,出现产品壁厚不均、披锋、尺寸超差等批量不良问题,严重影响生产品质。