行位滑块上的弹弓顶针:孔位与倒角是关键-瑞博乐
发布日期:2026-08-28
点击次数:90
当弹弓顶针直接装在行位滑块上时,顶针往复运动容易与滑块孔壁产生摩擦甚至卡滞。处理这类问题,核心思路是"给运动让出空间,把棱角修圆滑"。

1. 滑块孔适当加大
把配套顶针的行位滑块孔径加大一些,留出合理的配合间隙。间隙太小,顶针容易咬死;间隙太大,顶针又会晃动偏摆。一般按顶针直径放大0.1~0.2mm即可,具体视顶针长度和行程而定。
2. 顶针头磨倒角
顶针头部磨出倒角,避免尖锐端面在顶出或复位时刮伤滑块孔壁。倒角还能起到导向作用,让顶针更顺畅地进入滑块孔。
3. 定位弹珠位做准
行位滑块底部的定位弹珠位必须加工精准。弹珠定位不准,滑块每次合模的位置都会有偏差,顶针与孔的相对位置也随之偏移,久而久之就会碰撞磨损。
4. 滑块斜面倒角防干涉
如果因为孔加大导致滑块局部壁厚变薄,还需在滑块斜面与上表面交界处倒个斜角。这样当铲机压下行位滑块时,不会因棱角碰撞而产生崩口或卡死。
二、顶针板上的弹弓顶针:复位时机要抢先行位
另一种情况是弹弓顶针装在顶针板上,靠弹簧力实现顶针先行复位。如果复位不及时,顶针还没退回,行位滑块就开始滑动,二者必然相撞。
1. 顶针板与机台顶出杆锁死
把顶针板与注塑机上的顶出杆用螺丝固定在一起,确保机台顶出杆回退时,顶针板同步复位,不依赖弹弓的弹力延迟。
2. 顶针板与模板之间加装弹弓
如果无法与机台顶出杆锁死,可在顶针板与后模板(或底板)之间加装压缩弹弓。弹弓的预压量要足够大,保证在行位滑块开始滑动之前,顶针板已经完成复位,顶针全部退回安全位置。
三、与伸缩柯等抽芯机构的协同考量
在实际生产中,弹弓顶针的问题往往不是孤立存在的。当模具同时配置伸缩柯(伸缩芯)等侧向抽芯机构时,顶针复位与抽芯动作的时序配合就更加关键。
伸缩柯的抽芯行程通常由油缸或斜导柱驱动,其运动节拍与顶针板的顶出节拍需要严格错开。设计时建议通过行程开关或机械限位,确保伸缩柯完全抽离倒扣区域后,顶针板才开始顶出;反之,顶针板完全复位后,伸缩柯才允许合模复位。这种"先抽后顶、先退后合"的时序逻辑,与弹弓顶针的复位要求是一致的。
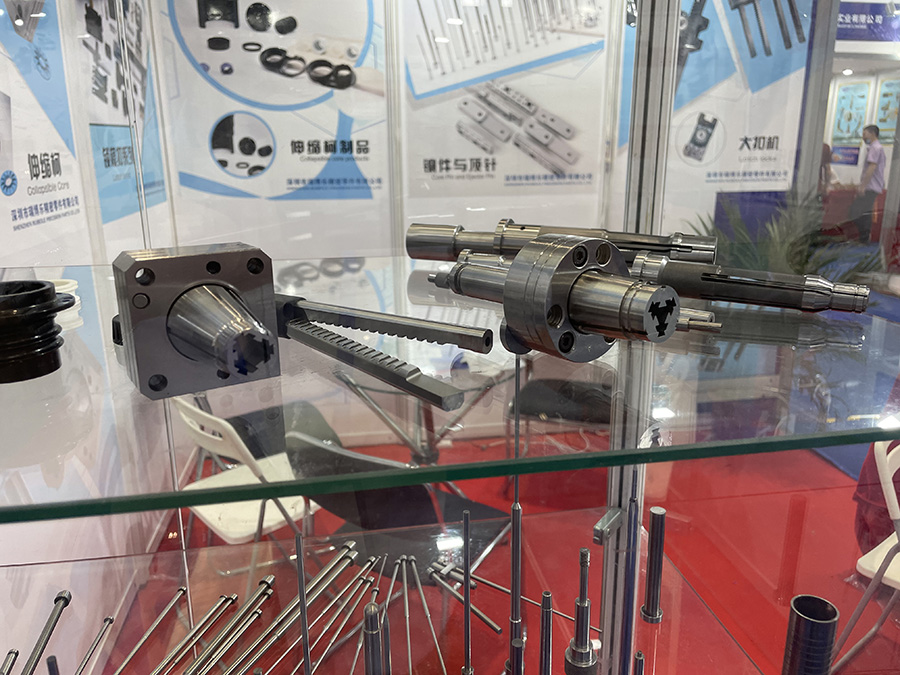
此外,伸缩柯的导向面与弹弓顶针的滑动面一样,对清洁度和润滑状态要求很高。一级保养时,两者都应纳入清擦和涂油的范围,防止因积尘或干摩擦导致动作卡滞,间接引发碰撞事故。
结语
弹弓顶针碰撞行位滑块,表面看是尺寸配合问题,本质上是运动节拍与空间干涉问题。无论是加大孔径、磨倒角,还是固定顶针板、加装弹弓,目的都是在有限的空间内,为各部件留出安全的运动余量。当模具结构复杂、同时涉及伸缩柯等多机构联动时,更要在设计阶段就把时序和干涉检查做在前头,把碰撞隐患消灭在图纸阶段。