浅谈模具一级保养:日常养护的细节,决定模具寿命的厚度
发布日期:2026-08-25
点击次数:83
在模具全生命周期管理中,一级保养是最基础、最频繁,却也最容易被忽视的环节。它指的是生产操作人员在日常工作中对模具进行的例行保养,核心只有三件事:清擦、润滑、检查。但正是这三件看似简单的事,直接决定了模具能否从"能用"走向"耐用"。
无论是冲压车间的拉延模、修边模,还是注塑产线上配备伸缩柯的精密塑胶模,一级保养的逻辑都是相通的:在问题发生之前消除隐患,在磨损开始之前做好隔离。下面从装模、生产、停产三个维度,拆解一级保养的标准动作。
一、装模时的保养
模具上线前的准备工作,往往被急于赶产的心态所忽略。事实上,装模阶段的保养质量,直接影响了整套模具在当班生产中的稳定性。
1. 安装面清擦,建立基准平行度
装模前,必须对模具上下表面进行彻底清擦。这不仅是卫生问题,更是精度问题——任何异物残留都会导致模具安装面与压机工作台面之间存在间隙,破坏平行度,进而影响成型精度。对于配备伸缩柯等精密抽芯机构的注塑模而言,安装面的微小倾斜都可能导致侧向力异常,加速机构磨损。
2. 开模清擦,重点关照导向机构
模具装好后开模,需对模腔内部进行全面清擦。冲压模具要特别关注导向机构(导柱、导套、导板),确保无油污、无铁屑、无残留润滑脂结块。这一点与注塑模具中伸缩柯的导向面保养逻辑完全一致:精密滑动配合面对清洁度的要求极高,一粒尘埃都可能成为拉伤配合面的元凶。
对于表面件模具,型面的清擦更是重中之重,任何污渍都会直接复制到产品表面,造成外观缺陷。
3. 滑动部位润滑,建立油膜保护
对模具所有滑动部位均匀涂覆润滑脂。冲压模的压料圈导向、翻边刀块滑轨、修边模的刀口侧向滑块等,都需要在运动表面形成稳定的油膜隔离层。伸缩柯等抽芯机构同样依赖润滑来降低摩擦系数、防止卡滞——不同模具类型,同一套保养哲学。
4. 安全件检查,守住底线
装模后必须对安全件进行点检:安全侧销是否到位、安全螺钉是否紧固、侧护板有无松动、冲孔废料道是否通畅。这些部件不直接参与成型,却是防止模具损坏和人身伤害的最后防线。
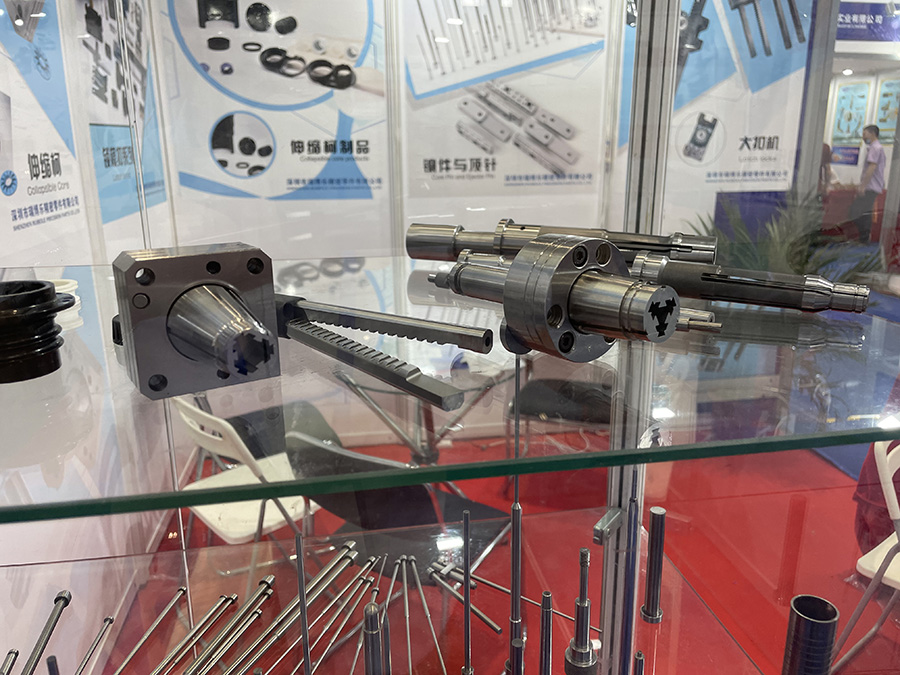
二、生产中的保养
模具进入生产节奏后,保养并未结束,而是转入了更高频的动态维护模式。
1. 定时定点涂油,重点区域重点照顾
生产过程中,需定期对模具的关键受力部位补油。具体包括:
-
拉延模:压料圈工作面、圆角过渡区,这些地方摩擦大、温升高;
-
修边模:刀口部位,保持刃口润滑可降低崩刃风险;
-
翻边模:翻边刀块部分,减少材料流动时的粘连与拉伤。
这种运动中补油的思路,与注塑模具伸缩柯在循环往复中需要保持导向面持续润滑的要求如出一辙——精密运动副离不开持续的油膜养护。
2. 废料道清理,防止堵塞拉模
修边冲孔模的小孔废料道需定期清理。废料堆积不仅会影响下次冲裁的废料下落,更可能在合模时压伤模具表面,甚至造成刀口崩裂。建议每班次或每生产一定模次后,停机进行废料道检查。
三、生产后的保养
一班生产结束,正是下一班顺利启动的前提。此时的保养动作,决定了模具以何种状态进入待机或下一轮生产。
1. 全面检查,记录状态
生产结束后,对模具进行一次全面的目视与手动检查:有无异常磨损、裂纹、松动?导向部位是否仍有足够润滑?安全件是否完好?发现问题即时处理,绝不带病入库。
2. 深度清擦,恢复清洁度
对模具进行全方位的清擦,包括模腔、型面、导向机构、安装面等所有区域。清洁不仅是美观需求,更是防止锈蚀、保持精度的重要手段。
3. 废料清零,防止腐蚀与压伤
将模具内所有废料清理干净,确保废料盒中无残留。金属废料在潮湿环境中易产生电化学腐蚀,若遗留在模腔内,下次合模即可能造成型面压伤。
4. 如实反馈,建立档案
将模具当班的使用状态、异常情况、保养动作,如实填写到《模具使用工作传票》上。这些一手记录是模具二级保养(专业维修人员)和三级保养(返厂大修)的重要决策依据,也是分析伸缩柯等易损件寿命周期的数据基础。
结语
模具行业有句老话:三分做,七分养。一级保养不需要高深的技术,不需要昂贵的设备,它考验的是操作人员的责任心与标准化意识。
从冲压模具的压料圈、刀口,到注塑模具中精密往复的伸缩柯,所有模具标准件的长寿秘诀,都藏在每一次认真的清擦、每一抹均匀的润滑、每一次细致的检查之中。把一级保养做到位,模具的寿命自然会给出回报。